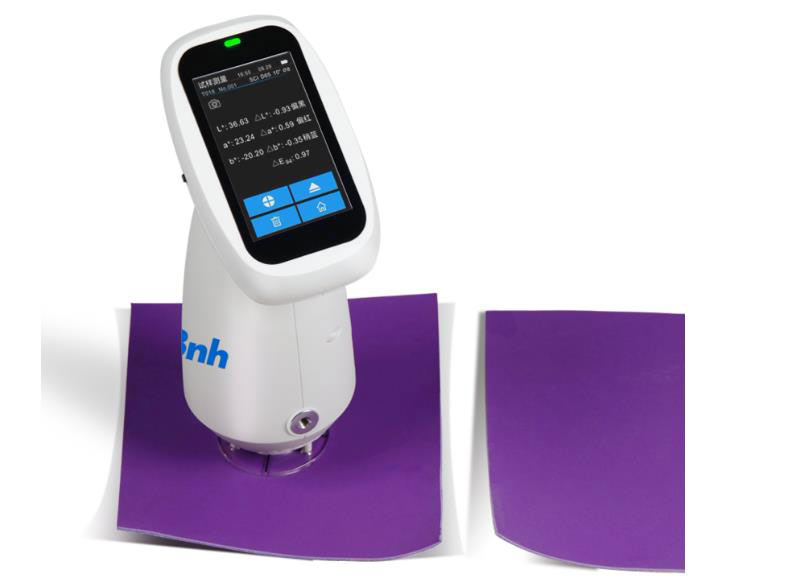
印刷行业最头疼的,往往不是印不出来,而是对色总有偏差。打样时颜色挺准,批量印刷时偏了;这批偏黄,下批偏红;客户拿着一块色样说“对不上”,你反复调墨,还是差那么一点。其实印刷对色总有偏差,很多是因为判定标准不统一、测量不客观。还在靠肉眼比色、凭感觉说“差不多”。现代印刷行业用色差仪测Lab值、算ΔE色差,把“颜色对不对”变成可量化的判定。本文对印刷对色有偏差的原因及如何用Lab值和ΔE如何判定印刷对色合格做了详细的讲解。
印刷对色为什么总有偏差?
印刷色差最直接的影响是成品外观不一致,同批次产品深浅、色相跑偏,看起来品质粗糙;系列包装、画册、标签、海报颜色不统一,会破坏品牌视觉规范,logo、标准色失真,消费者观感变差,降低对品牌的信任度,严重时客户会直接拒收整批货。
此外,色差超标会带来额外损耗,不合格产品只能返工、报废,浪费纸张、油墨与工时;反复调机对色会拉长生产时间,容易延误交期;如果是有严格色标要求的订单,还可能产生客诉、扣款,长期下来影响和客户的合作稳定性。
印刷色差不是单一原因,而是多个环节叠加:
油墨批次波动:不同批次油墨的色相、着色力有差异;
印刷工艺变化:墨量、压力、速度、干燥条件波动,导致颜色漂移;
纸张、承印物差异:不同纸张白度、吸墨性不同,印出颜色不同;
测量、判定不客观:靠肉眼比色,受光线、经验影响,标准不统一。
色差仪Lab值印刷颜色的数字标尺:
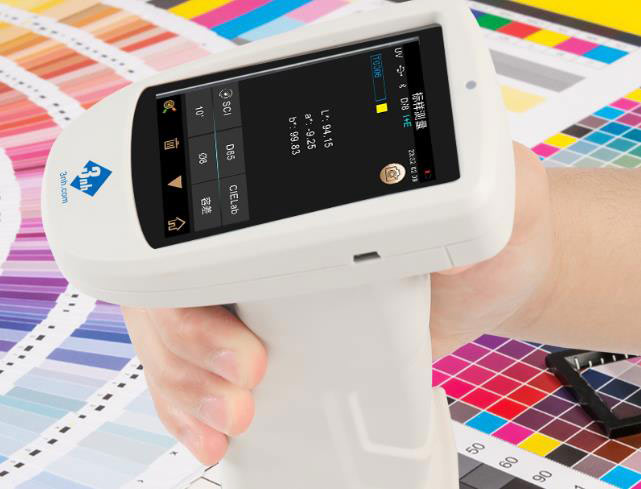
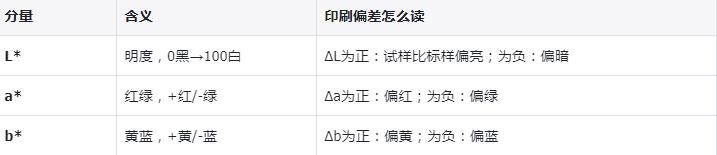
色差仪输出CIE Lab三个值,分别描述颜色的三个维度:L*(明度),0~100,衡量亮暗,越高越亮;a*(红绿),正值偏红,负值偏绿;b*(黄蓝),正值偏黄,负值偏蓝。
色差仪把印刷品的颜色变成三个可比较的数字,客户给的“标准色”,就是一组目标Lab值;你印出来的“实际色”,是另一组Lab值。两组数字的差距,就是颜色偏差的量化。但对色时不能只看一个总数字,还要看ΔL、Δa、Δb分项——它告诉你偏色的方向,直接指导调墨:偏红就减红墨、偏暗就加墨或减墨量。具体如下表所示:
色差仪ΔE是判定印刷合格的核心指标:
ΔE(色差)是两个颜色在Lab空间中的欧氏距离,综合反映颜色差异:ΔE*ab=[(ΔL*)2+(Δa*)2+(Δb*)2]1/2。ΔE值越小,颜色越接近;ΔE值为0表示完全一致。一般人眼可察觉的色差约ΔE=1.0,超过3.0就明显看出不同。印刷行业ΔE容差参考范围如下表所示:
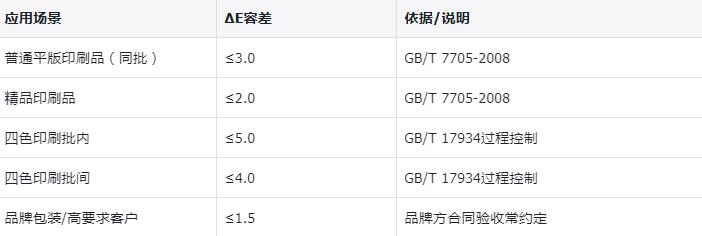
ΔE容差没有统一的数字标准,签合同时应明确写入色差验收标准和留样要求。不同客户、不同产品等级要求不同。
除了ΔE大小,还要看偏色方向,ΔE只给颜色差多少,还要分析偏哪:ΔL为负偏暗,ΔL为正偏亮;Δa为正偏红,Δa为负偏绿;Δb为正偏黄,Δb为负偏蓝。这样既能判合格,又能指导调墨。知道偏哪,才好往回调。
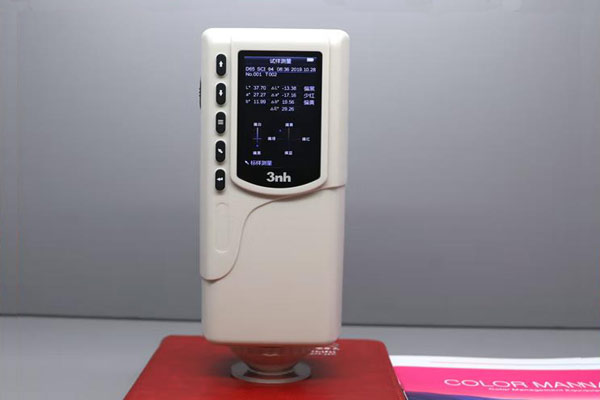
色差仪印刷对色判定合格具体流程:
印刷对色总有偏差,根源往往不是印不准,而是判定不客观、标准不统一。色差仪Lab值+ΔE色差,就是解决这个问题的数字标尺:Lab值把印刷颜色变成可比较的数字(明度、红绿、黄蓝);ΔE色差量化颜色差多少,设定阈值判定合格;偏色方向ΔL/Δa/Δb指导偏哪、怎么调。在实际应用中,使用色差仪判定印刷颜色合格的具体流程如下:
1.建立标准色:客户色样、签样,用色差仪测出标准Lab值,存档作为目标;
2.测量印刷样:用同一色差仪、同一测量条件,测印刷样Lab值;
3.计算ΔE:与标准Lab值对比,算出色差ΔE和偏色方向;
4.对照阈值判定:ΔE在合格阈值内判定合格,超标则判定不合格;
5.定位并调整:结合偏色方向,偏黄、偏红、偏暗,调整油墨、工艺,再测再验。
郑重声明:本文版权归原作者所有,转载文章仅为传播更多信息之目的,如作者信息标记有误,请第一时间联系我们修改或删除,多谢。